IKUTI KAMI:

Berita

Cetakan Tutup Berrongga Tinggi dan Berkecepatan Tinggi: Cetakan Kompresi vs. Cetakan Injeksi

2026-05-09 0 Tinggalkan aku pesan

Perkenalan
Tutup botol merupakan salah satu produk plastik dengan volume tertinggi di dunia. Satu merek minuman atau air dapat mengonsumsi jutaan tutup setiap hari. Untuk memenuhi permintaan ini, teknologi cetakan dan proses telah berevolusi untuk menghasilkan penutup dalam siklus kurang dari 4 detik, dengan 48, 64, atau bahkan 96 rongga per cetakan. Dua teknologi dominan bersaing di bidang ini: cetakan kompresi dan cetakan injeksi. Masing-masing memiliki kelebihannya sendiri, dan memahaminya sangat penting bagi setiap pembuat cetakan atau pembuat cetakan yang melayani industri penutupan.
Sebagai teknisi cetakan dengan pengalaman puluhan tahun dalam cetakan kemasan dengan kavitasi tinggi, saya akan memandu Anda memahami nuansa teknis dari kedua metode, dan kemudian fokus pada teknologi cetakan injeksi yang memungkinkan produksi tutup rongga tinggi dan berkecepatan tinggi—kontrol gerbang katup hot runner, ejeksi berkecepatan tinggi, dan optimalisasi pendinginan—diakhiri dengan studi kasus cetakan tutup 48 rongga di dunia nyata.
1. Cetakan Kompresi vs. Cetakan Injeksi untuk Caps
Proses Pencetakan Kompresi:
Campuran plastik cair yang telah ditimbang sebelumnya (biasanya PP atau HDPE) dimasukkan ke dalam rongga cetakan terbuka. Cetakan menutup, menekan bahan menjadi bentuk tutup. Setelah waktu pendinginan singkat, tutupnya dikeluarkan. Proses ini berlangsung terus menerus dan berputar: beberapa cetakan pada carousel membuka dan menutup secara berurutan.
Proses Cetakan Injeksi:
Plastik cair disuntikkan di bawah tekanan tinggi ke dalam rongga cetakan yang tertutupcukup sistem hot runner. Setelah dikemas dan didinginkan, cetakan dibuka dan tutupnya dikeluarkan. Cetakannya bisa memiliki 32, 48, 64, atau lebih rongga.

Fitur
Cetakan Kompresi
Cetakan Injeksi
Waktu siklus
2–4 detik (sangat cepat)
4–8 detik (tergantung kavitasi)
Kavitasi
Tidak terbatas (berputar)
Dibatasi oleh tonase penjepit mesin dan ukuran pelat
Fleksibilitas desain topi
Terbatas (simetris, bentuk sederhana)
Tinggi (potongan bawah, engsel hidup, pelapis)
Konsistensi berat
Luar biasa (±0,3%)
Baik (±1%) dengan kontrol gerbang katup
Investasi alat awal
Sangat tinggi (tekan putar)
Lebih rendah untuk kavitasi sedang
Limbah bahan
Minimal (tidak ada pelari)
Bisa menjadi nol dengan hot runner
Aplikasi terbaik
Tutup air/CSD yang sederhana dan bervolume tinggi
Tutup rumit dengan pelapis, pita anti rusak

Dakwaan:Untuk volume ultra-tinggi, tutup yang sangat sederhana (misalnya, tutup air 28 mm), cetakan kompresi lebih dominan. Namun untuk sebagian besar tutup yang memerlukan presisi, cincin anti rusak, integrasi liner, atau geometri kompleks, cetakan injeksi dengan cetakan kavitasi tinggi adalah pilihan yang lebih baik.

2. Kontrol Gerbang Katup Hot Runner dalam Cetakan Tutup

Dalam cetakan injeksi tutup kavitasi tinggi, hot runner adalah jantungnya. Gerbang terbuka konvensional meninggalkan sisa gerbang yang mungkin tergores atau bocor. Gerbang katup sangat penting untuk sebagian besar tutup minuman.

Cara kerja gerbang katup:

Pin yang digerakkan secara pneumatik atau hidrolik bergerak maju untuk menutup gerbang setelah rongga diisi dan dikemas. Ini memotong lelehan dengan bersih, meninggalkan bekas saksi yang minimal.

Persyaratan utama untuk cetakan tutup dengan kavitasi tinggi:


  • Gerbang katup berurutan:Untuk cetakan dengan 48 rongga atau lebih, pembukaan semua gerbang secara bersamaan menciptakan pengisian yang tidak seimbang karena distribusi tekanan yang berlipat ganda. Pembukaan berurutan (berdasarkan zona) menyeimbangkan aliran dan mengurangi lonjakan tekanan.
  • Desain ujung pin:Geometri ujung pin katup (datar, kerucut, atau bulat) mempengaruhi ukuran tanda gerbang dan keandalan penyegelan. Untuk tutup minuman ringan berkarbonasi (CSD) yang harus menahan tekanan, gerbang yang tertutup sempurna sangatlah penting.
  • Ketahanan aus:Pin katup dan bushing mengalami jutaan siklus. Bahan tersebut harus terbuat dari bahan tahan aus (misalnya, baja tahan karat berlapis tungsten karbida) dan memiliki jarak bebas yang presisi (0,01–0,02 mm).
  • Tkontrol suhu:Setiap nosel harus memiliki termokopel dan pemanas independen untuk mencegah pembekuan atau degradasi lelehan.

Tip: Untuk tutup yang memiliki lapisan dalam (misal, lapisan penghalang oksigen untuk tutup jus), gerbang katup sering kali ditempatkan di dalam rongga tutup (sub‑gerbang) untuk menyembunyikan sisa.

3. Ejeksi Berkecepatan Tinggi: Mekanis vs. Pneumatik

Dalam siklus 4 detik, ejeksi harus sangat cepat dan benar-benar andal. Dua metode utama yang digunakan dalam cetakan topi:

Ejeksi mekanis (pelat stripper):

Pelat pengupas bermuatan pegas mengelilingi inti. Saat cetakan terbuka, pelat pengupas didorong ke depan relatif terhadap inti, sehingga tutupnya terlepas. Ini sederhana dan kuat, namun pukulan baliknya menambah sepersekian detik.

Ejeksi pneumatik (ledakan udara):

Udara bertekanan (3–6 bar) diarahkan melalui inti, sehingga tutupnya terlepas. Ini sangat cepat dan lembut, namun memerlukan penyegelan inti yang sempurna dan dapat menimbulkan kebisingan.

Praktik umum untuk cetakan tutup dengan kavitasi tinggi:

Gabungkan gerakan pelat pengupas pendek (2–3 mm) untuk mengangkat tutup inti, diikuti dengan hembusan udara untuk mendorongnya hingga bersih. Pelat pengupas memastikan tutup terlepas secara merata dari inti, sementara udara menyelesaikan ejeksi tanpa menyentuh permukaan penutup tutup.

Waktu ejeksi:Langkah ejeksi harus dilakukan setelah cetakan terbuka penuh untuk menghindari benturan dengan bagian yang diam. Cetakan tingkat lanjut menggunakan pelat pengupas yang digerakkan oleh cam atau yang digerakkan oleh servo untuk pengaturan waktu yang tepat.

4. Optimasi Pendinginan untuk Cetakan Tutup

Pendinginan menghabiskan 60–80% waktu siklus. Dalam cetakan tutup dengan kavitasi tinggi, pendinginan yang efisien adalah kunci untuk mencapai siklus sub‑5‑detik.

Pendinginan inti:Pin inti biasanya merupakan bagian terpanas. Saluran pendingin lurus tradisional di inti tidak efisien.

Metode yang lebih baik meliputi:Bubbler (sisipan tabung putar): Pendingin mengalir melalui tabung kecil ke bagian bawah inti dan kembali melalui annulus, mengekstraksi panas.

Sisipan pendingin spiral:Alur heliks dimasukkan ke dalam sisipan inti, menciptakan jalur aliran spiral untuk kontak permukaan maksimum.

Pendinginan konformal (sisipan cetakan 3D): Untuk inti kompleks, sisipan yang diproduksi secara aditif dengan saluran konformal dapat mengurangi waktu pendinginan sebesar 30–40%.

Pendinginan rongga:Setengah rongga juga membutuhkan pendinginan yang agresif. Gunakan bubbler atau saluran lurus sedekat mungkin dengan permukaan rongga (jarak 1,5–2,5 mm).

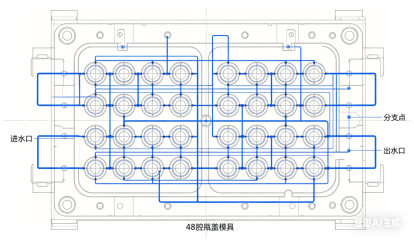
Aliran pendingin:Pastikan aliran turbulen (angka Reynolds > 5.000) di semua saluran. Hitung penurunan tekanan; cetakan 48 rongga mungkin memerlukan beberapa sirkuit pendingin secara paralel untuk mempertahankan laju aliran yang tinggi.

Pemisahan sirkuit pendingin:Untuk topi tinggi (misalnya topi olahraga), sirkuit terpisah untuk bagian atas dan bawah dapat menghilangkan ovalitas.


5. Studi Kasus: Cetakan Tutup Minuman Ringan Berkarbonasi 48 Rongga

Tantangan:Sebuah perusahaan minuman besar membutuhkan cetakan untuk tutup CSD PCO 1881 28 mm (minuman ringan berkarbonasi). Siklus target: 4,2 detik. Volume tahunan: 80 juta caps. Bahan: PP + 5% agen antistatis.

Pendekatan desain:


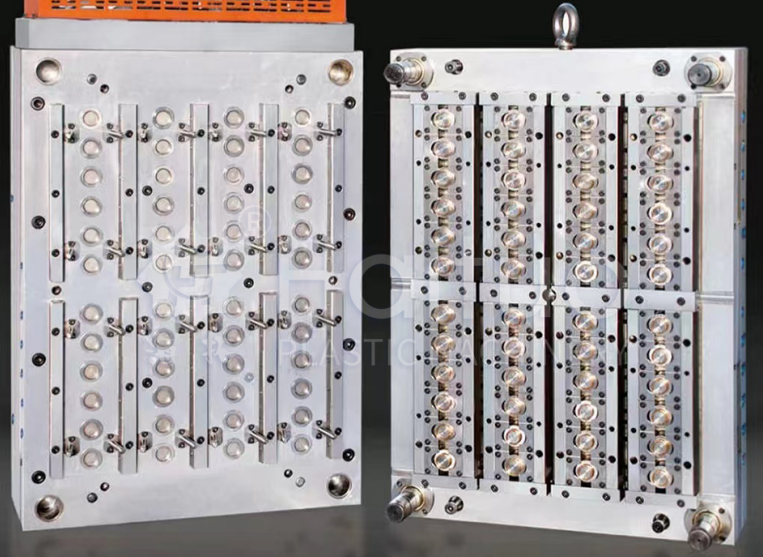
  • Kavitasi:48 rongga disusun dalam tata letak 6×8. Basis cetakan: baja berkekuatan tinggi (1,2738) dengan pilar penyangga di bawah setiap rongga untuk mencegah defleksi pelat.
  • Pelari panas:48 nozel gerbang katup, bukaan berurutan zona (3 zona dengan 16 rongga). Saluran aliran manifold diseimbangkan komputer dalam deviasi 2%.
  • Pendinginan:Pin inti menggunakan sisipan pendingin spiral (paduan tembaga) untuk ekstraksi panas yang cepat. Sisi rongga menggunakan bubbler. Setiap rongga memiliki sirkuit pendingin tersendiri untuk memastikan keseragaman.
  • Penyemburan:Pelat pengupas dengan langkah awal 0,5 mm + semburan udara berwaktu (4 bar). Pegas balik ejektor dirancang untuk 5 juta siklus.
  • Bahan:Pin inti: H13 nitridasi hingga kekerasan permukaan 65 HRC; Sisipan rongga: S136 tahan karat untuk ketahanan korosi dari gas berkarbonisasi.


Hasil setelah uji coba:

  • Waktu siklus tercapai:4,0 detik (lebih baik dari target)
  • Variasi berat topi:±0,2%
  • Sisa gerbang:kurang dari 0,05mm, tidak ada kebocoran dalam uji tekanan (tutupnya menampung 4 bar CO₂)
  • Waktu pendinginan:1,9 detik (45% dari total siklus) Cetakan menghasilkan 5 juta tutup sebelum pemeliharaan preventif terjadwal pertama

Pelajaran yang didapat:Kombinasi pendinginan spiral pada inti dan gerbang katup berurutan adalah kuncinya. Pelanggan kemudian memesan cetakan kedua yang identik, dan keduanya dijalankan berdampingan pada dua mesin yang menghasilkan total 2.500 tutup per menit.

6. Pertimbangan Perawatan untuk Cetakan Tutup Kavitasi Tinggi

Cetakan dengan kavitasi tinggi yang beroperasi pada kecepatan tinggi memerlukan perawatan yang ketat:

  • Pembersihan pin katup:Setiap 500.000 siklus, pin katup dan bushing harus dibersihkan dari endapan karbon. Gunakan sikat kuningan lembut dan pelarut.
  • Pembersihan kerak saluran pendingin:Penumpukan kerak mengurangi efisiensi pendinginan. Lakukan pembersihan kerak kimia setiap 1 juta siklus.
  • Pelumasan sistem ejektor:Pemandu pelat pengupas dan katup udara memerlukan pelumasan rutin dan penggantian segel.
  • Pemeriksaan pemanas hot runner:Ukur resistansi setiap pemanas pada setiap tarikan cetakan.
  • Jadwal pencegahan:Setelah 3 juta siklus, ganti semua bagian yang aus (pin katup, ring, pegas).

Kesimpulan

Cetakan penutup berkecepatan tinggi dan berlubang tinggi adalah keajaiban teknik yang melampaui batas cetakan injeksi. Apakah Anda memilih kompresi atau injeksi bergantung pada volume, kompleksitas tutup, dan kapasitas investasi Anda. Untuk tutup cetakan injeksi, kesuksesan terletak pada tiga pilar:

  • Pelari panas gerbang katupdengan kontrol sekuensial dan bahan tahan aus.
  • Ejeksi berkecepatan tinggimenggabungkan pelat stripper dan ledakan udara.
  • Pendinginan yang dioptimalkanmenggunakan bubbler, sisipan spiral, atau desain konformal.

Kotak cetakan tutup CSD 48 rongga menunjukkan bahwa dengan desain yang tepat dan manufaktur presisi, cetakan injeksi dapat menyaingi cetakan kompresi dalam hal kecepatan sekaligus menawarkan fleksibilitas desain yang jauh lebih besar.

Sebagai pembuat cetakan, penguasaan teknologi ini akan membuka pintu ke pasar penutupan bervolume tinggi, salah satu segmen industri kami yang paling menuntut namun bermanfaat.

Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima