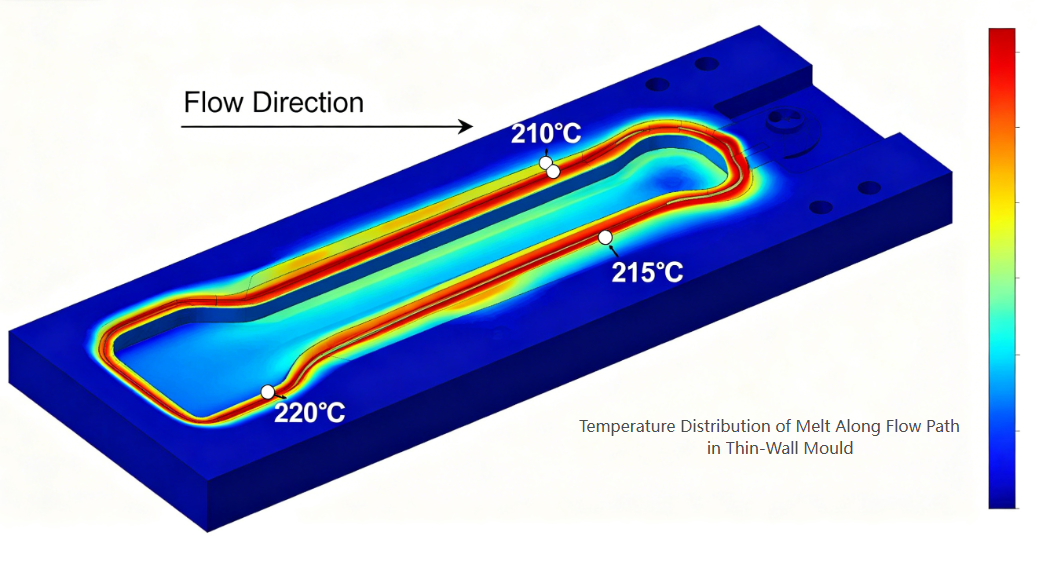
Kemasan berdinding tipis—misalnya cangkir yogurt, wadah margarin, wadah deli, dan tutup berdinding tipis—mewakili salah satu segmen yang paling menuntut dalam industri cetakan injeksi. Ketebalan dinding bagian biasanya berkisar antara 0,25 mm hingga 1,0 mm, dengan rasio panjang dan ketebalan aliran seringkali melebihi 200:1. Waktu siklus diukur dalam hitungan detik (biasanya 3–8 detik), dan volume produksi tahunan sering kali melebihi 10 juta bagian per cetakan.
Sebagai teknisi cetakan berpengalaman yang berspesialisasi dalam cetakan kemasan dengan kavitasi tinggi, saya telah melihat bagaimana cacat desain kecil dapat menjadi bencana besar dalam cetakan dinding tipis. Ketidakseimbangan gerbang sebesar 5% dapat berarti beberapa rongga terlalu penuh sementara yang lainnya pendek. Variasi pendinginan sebesar 5°C dapat menyebabkan lengkungan yang membuat komponen tidak dapat digunakan pada kecepatan 1.000 komponen per jam.
Arti inicle berfokus pada aspek teknis utama dalam perancangan dan pembuatan cetakan kemasan dinding tipis berkinerja tinggi. Baik Anda mencetak wadah, tutup, atau cangkir berdinding tipis, memahami prinsip-prinsip ini akan membantuAnda mencapai siklus yang lebih cepat, kualitas komponen yang lebih baik, dan umur cetakan yang lebih lama.
Pencetakan berdinding tipis tunduk pada kondisi ekstrim: tekanan injeksi sangat tinggi (hingga 2.000 bar), siklus pemanasan dan pendinginan yang cepat, dan aliran lelehan berkecepatan tinggi.
Baja cetakan yang direkomendasikan:
|
Stekelas |
Kekerasan |
Properti Utama |
Aplikasi Khas |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Ketangguhan tinggi, gketahanan lelah termal yang baik |
Pelat inti dan rongga, cetakan berdinding tipis umum |
|
Tahan karat 1.2316 / S136 |
48–52 HRC |
Ketahanan korosi untuk aplikasi kontak makanan |
Kemasan untuk produk asam atau basah |
|
DC53 |
58–62 HRC |
Ketahanan aus yang unggul untuk material yang terisi penuh |
Cetakan kavitasi tinggi memproses PP dengan bahan pengisi >30%. |
Pertimbangan utama: Untuk kavitasi yang sangat tinggi (misalnya, 64 atau 96 rongga), dasar cetakan itu sendiri harus terbuat dari baja berkekuatan tinggi (misalnya, pra-pengerasan P20 atau 1,2738) untuk menahan tekanan injeksi tanpa defleksi pelat.
Pelari panas adalah inti dari setiap cetakan kemasan berdinding tipis. Ini harus menyalurkan lelehan ke setiap rongga secara bersamaan dengan keseimbangan sempurna, penurunan tekanan minimal, dan kontrol suhu yang tepat.
Elemen desain penting:
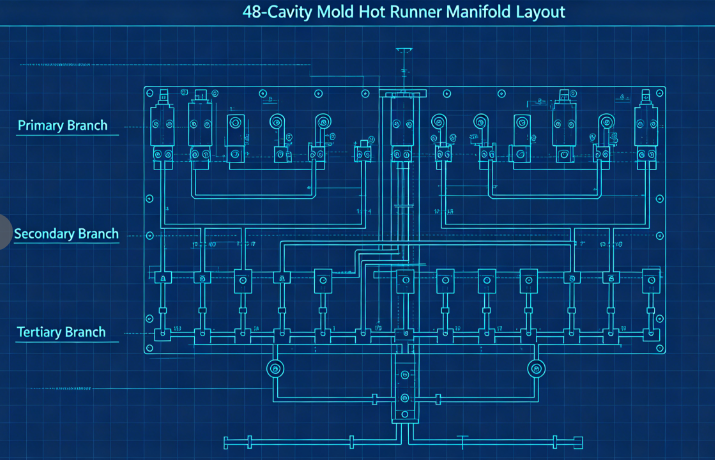
a) Saluran aliran seimbang: Untuk cetakan multi-rongga (biasanya 32, 48, 64, atau 96 rongga), keseimbangan alami sangat penting. Artinya setiap rongga memiliki panjang aliran yang sama persis. Tata letak tipikal menggunakan manifold primer, manifold sekunder, dan cabang tersier, semuanya dikerjakan dengan dimensi yang sama.
b) Jenis dan lokasi gerbang: Untuk kontainer berdinding tipis, jenis gerbang yang paling umum adalah: Gerbang tepi (untuk bagian dengan dinding samping lurus) Gerbang katup (untuk diafragma atau gerbang langsung ke bawah) Gerbang bawah laut (untuk bagian bersih tanpa sisa gerbang) Gerbang harus berukuran tepat—terlalu kecil, dan pemanasan geser menyebabkan degradasi; terlalu besar, dan sisa gerbang menjadi tidak dapat diterima. Dimensi gerbang tipikal untuk cangkir berdinding tipis berkisar antara diameter 0,8 mm hingga 1,5 mm.
c) Keseimbangan termal: Setiap nosel harus memiliki kontrol suhu independen. Saluran manifold harus dipanaskan secara merata (menggunakan pemanas dua zona atau tiga zona) untuk menghindari titik panas atau siput dingin.
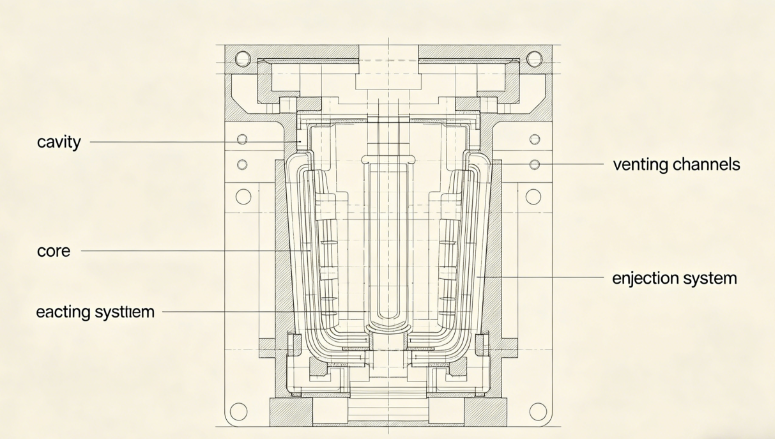
Bagian berdinding tipis memerlukan dimensi rongga dan inti yang sangat presisi untuk mencapai ketebalan dinding yang konsisten.
Pertimbangan utama:
a) Distribusi ketebalan dinding: Pertahankan ketebalan dinding yang seragam dalam ±0,02mm. Variasi ketebalan menciptakan pendinginan dan lengkungan yang berbeda. Gunakan analisis aliran cetakan untuk mengoptimalkan desain sebelum memotong baja.
b) Ventilasi: Pencetakan dinding tipis menggunakan injeksi kecepatan tinggi (seringkali 200–500 mm/s). Udara yang terperangkap di dalam rongga harus segera keluar. Kedalaman ventilasi yang direkomendasikan: 0,02–0,03mm untuk PP0,01–0,02mm untuk PS atau PET
Ventilasi harus ditempatkan pada titik terakhir pengisian, di sepanjang garis perpisahan, dan di sekitar pin ejektor.c) Sudut aliran udara: Untuk bagian berdinding tipis, disarankan aliran udara minimum 1° per sisi (1,5–2° untuk wadah yang lebih dalam). Aliran udara yang tidak mencukupi menyebabkan masalah goresan, penguncian vakum, dan ejeksi.
d) Permukaan akhir: Permukaan rongga untuk bagian bening atau mengkilap memerlukan penyelesaian SPI A-1 (cermin); untuk wadah susu buram, SPI B-1 (600 grit) sudah cukup.
Pendinginan mendominasi waktu siklus pada pencetakan dinding tipis—biasanya mencapai 60–80% dari total siklus. Pendinginan yang efisien adalah kunci produktivitas tinggi.
Prinsip desain:
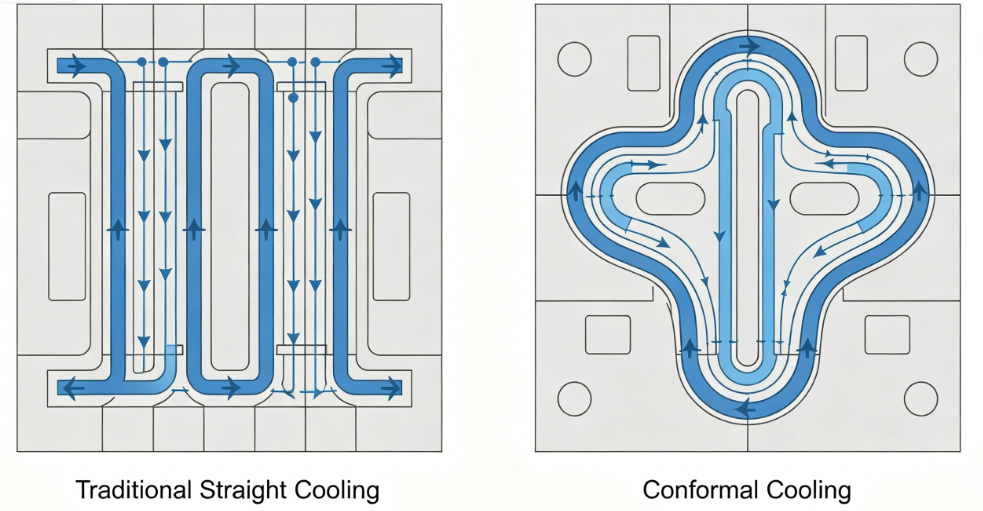
a) Pendinginan konformal: Saluran pendingin tradisional yang dibor lurus seringkali terlalu jauh dari permukaan rongga. Saluran pendinginan konformal—mengikuti kontur komponen—dapat mengurangi waktu pendinginan sebesar 30–50%. Mereka biasanya dibuat menggunakan pencetakan 3D atau sisipan mesin CNC dengan saluran melengkung.
b) Parameter saluran pendingin:
c) Pendinginan efisiensi tinggi: Gunakan bubbler atau baffle pada inti yang ruangnya terbatas. Untuk inti yang tinggi, pasang sisipan pendingin spiral atau pipa panas.
d) Pemisahan sirkuit pendingin: Sirkuit independen untuk pelat rongga dan inti memungkinkan laju aliran dan suhu berbeda untuk mengoptimalkan pelepasan komponen dan meminimalkan lengkungan.
Bagian berdinding tipis memiliki kekakuan yang rendah dan mudah berubah bentuk selama ejeksi. Sistem ejeksinya harus lembut namun dapat diandalkan.
Rekomendasi desain:
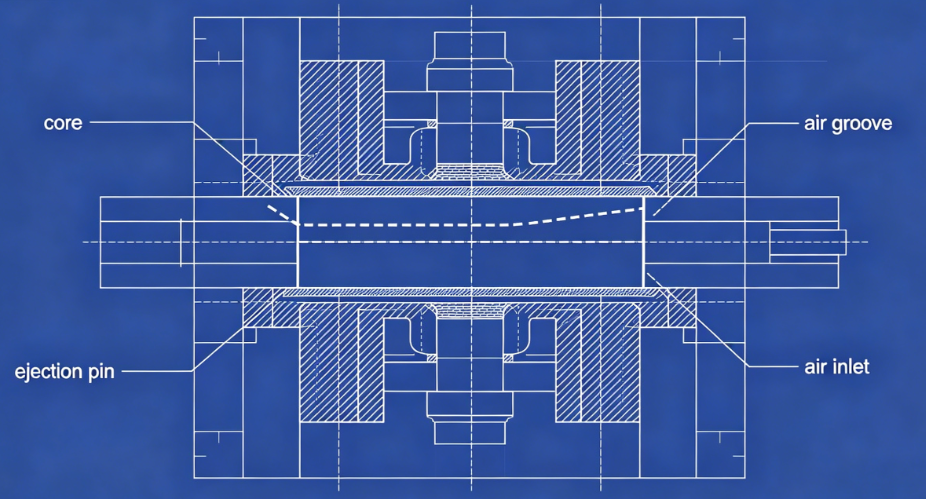
a) Ejeksi udara: Untuk banyak wadah berdinding tipis (terutama gelas), ejeksi dengan bantuan udara adalah pilihan yang ideal. Udara bertekanan (2–4 bar) dimasukkan antara inti dan bagian melalui alur mikro atau sisipan berpori, sehingga bagian tersebut melayang keluar dari inti.
b) Pelat pengupas: Untuk bagian dengan potongan bawah atau dinding samping yang dalam, pelat pengupas mekanis memberikan gaya ejeksi yang merata di seluruh perimeter bagian.
c) Pin ejektor: Jika pin tidak dapat dihindari, gunakan banyak pin berdiameter kecil (2–3 mm) yang ditempatkan pada rusuk atau permukaan tersembunyi. Hindari peniti besar yang meninggalkan bekas yang terlihat.
d) Waktu: Urutan ejeksi harus dimulai hanya setelah bagian tersebut cukup dingin untuk menghindari deformasi. Gunakan penundaan pendinginan singkat setelah cetakan terbuka.
Bahkan cetakan terbaik pun tidak dapat menghasilkan komponen yang baik tanpa pengaturan proses yang tepat. Parameter utama untuk pencetakan dinding tipis:
|
Parameter |
Kisaran Khas |
Catatan |
|
Kecepatan injeksi |
200–500 mm/detik |
Kecepatan tinggi mengisi bagian tipis sebelum dibekukan |
|
Tekanan injeksi |
1.200–2.000 batang |
Diperlukan untuk mengatasi hambatan aliran |
|
Suhu leleh |
190–240°C (PP), 230–280°C (PS) |
Optimalkan viskositas |
|
Suhu cetakan |
10–25°C (pelari dingin) atau 30–60°C (pelari panas) |
Pendinginan yang seimbang |
|
Tekanan punggung |
5–15 bilah |
Untuk konsistensi plastisisasi |
|
Cacat |
Penyebab Terkait Jamur |
Larutan |
|
Tembakan pendek |
Ventilasi tidak memadai atau gerbang berukuran kecil |
Tambahkan ventilasi di titik akhir aliran; memperbesar gerbang |
|
halaman melengkung |
Pendinginan tidak merata atau pengisian tidak seimbang |
Meningkatkan keseragaman pendinginan; pelari keseimbangan |
|
Tanda tenggelam |
Lokasi gerbang yang buruk atau pengepakan yang tidak memadai |
Pindahkan gerbang ke bagian yang tebal; tambahkan waktu pengepakan |
|
Sisa gerbang terlalu tinggi |
Desain gerbang tidak tepat |
Beralih ke gerbang katup atau gerbang kapal selam |
|
Menempel pada inti |
Kegagalan aliran udara atau aliran udara tidak mencukupi |
Tingkatkan draf; alur udara bersih |
|
Bekas luka bakar |
Ventilasi yang tidak memadai |
Memperdalam ventilasi dalam batas material |
Ctantangan: Pelanggan memerlukan cetakan 48 rongga untuk cangkir yogurt 150ml (PP, ketebalan dinding 0,45 mm, siklus 4 detik, tahunanmeminta 20 juta bagian).
Tindakan yang diambil:
Hasil:
Teknologi cetakan kemasan berdinding tipis mewakili puncak rekayasa cetakan injeksi. Tuntutan kavitasi tinggi, siklus sub-detik, dan produksi tanpa cacat mendorong setiap aspek desain cetakan hingga batasnya. Cetakan berdinding tipis yang berhasil memerlukan:
Presisi dalam pemesinan rongga/inti (±0,01mm)
Bkeseimbangan dalam saluran aliran hot runner
Efisiensi dalam pendinginan konformal
Keandalan dalam sistem ejeksi
Pemahaman tentang perilaku material dan dinamika proses
Fatau pembuat cetakan yang ingin berinvestasi pada peralatan desain canggih dan manufaktur presisi, sektor pengemasan berdinding tipis menawarkan peluang yang sangat besar—baik dari segi tantangan teknis maupun pertumbuhan bisnis.
Telepon: +86-18957424655
Seluler: +86-18957424655
Surel: sale@taizhoumold.com
Alamat:Jalan Shangxian No.18, Kawasan Industri Beicheng, Distrik Huangyan Kota Taizhou, Provinsi Zhejiang, Cina
Hak Cipta © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Semua hak dilindungi undang-undang.