IKUTI KAMI:

Berita

KSHOW Menjelajahi Cetakan Injeksi Presisi untuk Komponen Kendaraan Energi Baru

2026-07-30 0 Tinggalkan aku pesan

VERSI BAHASA INGGRIS

Tanggapan KSHOW terhadap Meningkatnya Permintaan Presisi dalam Pencetakan Komponen NEV

Konteks Industri: Boom NEV Membentuk Kembali Manufaktur Cetakan

Pasar kendaraan energi baru (NEV) global terus melanjutkan lintasan pertumbuhannya yang kuat. MenurutBadan Energi Internasional (IEA), penjualan EV global terlampaui18 juta unit pada paruh pertama tahun 2026, dengan Tiongkok menyumbang lebih dari itu60% dari total volume. Lonjakan ini membawa tekanan transformatif pada industri cetakan injeksi — komponen NEV memerlukan toleransi yang lebih ketat,bahan yang lebih ringan, dan semakin meningkatgeometri yang kompleks yang menantang paradigma pembuatan cetakan tradisional.


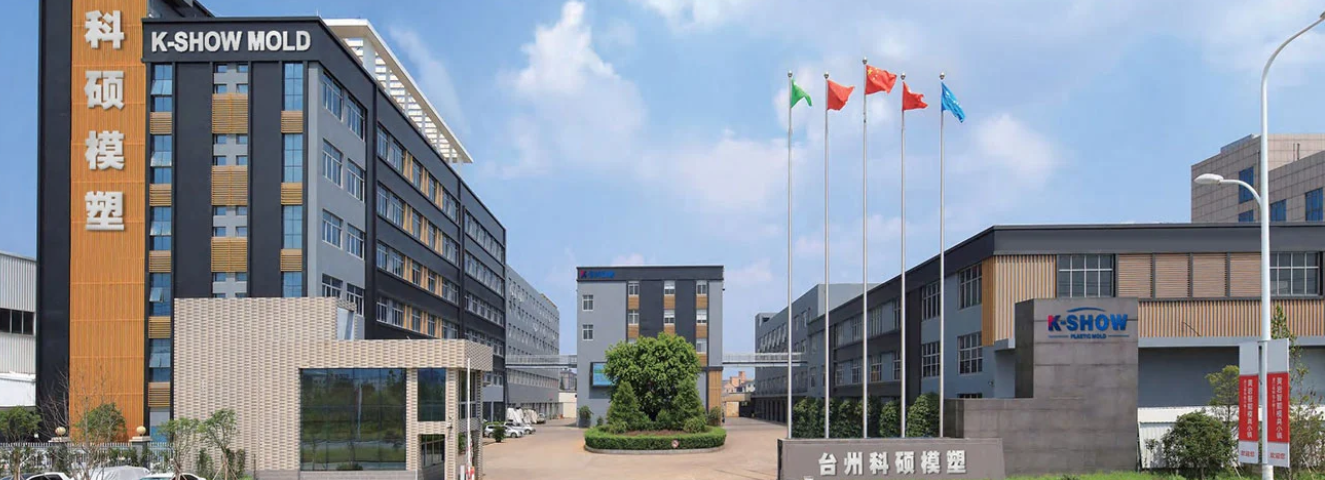
KSHOW, beroperasi sebagaiTaizhou Huangyan K-Show Cetakan Plastik Co., Ltd., telah tertanam di "Ibukota Cetakan" Tiongkok di Huangyan untuklebih dari 20 tahun, dengan rekam jejak30.000+ set cetakan dikirimkan ke100+ negara. Sebagai bersertifikatPerusahaan Teknologi Tinggi Nasional memegangISO 9001 DanIATF 16949 sertifikasi mutu otomotif, dan kepemilikan100+ paten penemuan, perusahaan terus berkembang dari fabrikasi cetakan konvensional menjadi pemasok khususperkakas presisi tingkat otomotif, termasuk rumah sistem baterai, braket struktural, dan trim interior fungsional. Untuk pertanyaan, hubungi KSHOW dipenjualan@kshowmould.com atau melaluiWhatsApp: +86-18957424655.

Tantangan Teknis Utama dalam Pencetakan Komponen NEV

Kompatibilitas Material dan Manajemen Termal

NEV semakin mengadopsirekayasa termoplastik sepertiPA66-GF35, PPS-GF40, DanPBT-GF30 untuk mencapai pengurangan berat badan sambil menjaga integritas struktural. Materi-materi ini menghadirkan tantangan tersendiri:

Suhu leleh yang tinggi

 (280–340°C) memerlukan cetakan dengan stabilitas termal yang unggul

Penguatan serat kaca

 mempercepat keausan pada baja perkakas konvensional

Jendela pemrosesan yang sempit

 menuntut kontrol suhu yang tepat di seluruh tata letak multi-rongga

Akurasi Dimensi dalam Skala Besar

Rangka modul baterai dan pelat pendingin sering kali merenggang600–1200 mm dengan toleransi kerataan seketat±0,05mm di seluruh permukaan. Mencapai ini pada volume produksi200.000+ unit per tahun membutuhkan tingkat lanjutsimulasi aliran cetakan, desain saluran pendingin konformal, Danpemantauan tekanan rongga waktu nyata.

Optimasi Waktu Siklus

Dengan meningkatnya tekanan biaya per bagian, waktu siklus cetakan menjadi faktor penentu. Untuk komponen NEV menengah hingga besar, mengurangi waktu siklus dari45 detik hingga 35 detik - Apeningkatan 22%. — dapat menghemat kira-kira$180.000 per tahun per sel produksi di pemasok Tier-1 pada umumnya.

Studi Kasus KSHOW: Cetakan Pelat Akhir Modul Baterai Presisi Tinggi

Latar Belakang Proyek

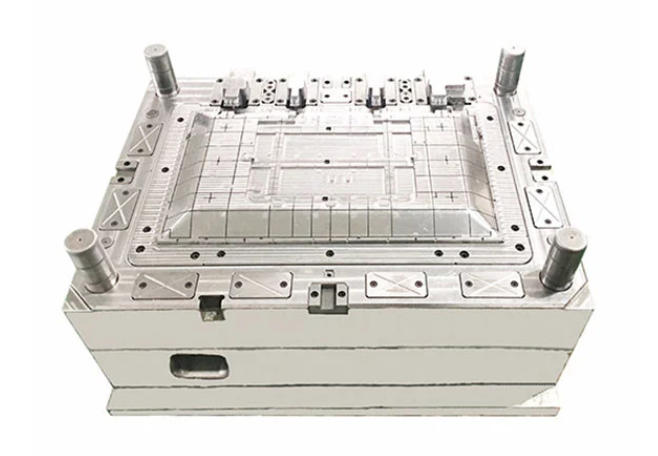
Pada Q3 2025, KSHOW melaksanakan proyek untuk produsen baterai NEV dalam negeri yang membutuhkan aCetakan injeksi hot-runner 4 rongga untuk pelat ujung modul baterai. Geometri bagian menuntut:

Persyaratan

Spesifikasi

Dimensi bagian

320×180×45mm

Bahan

PA66-GF35 (tahan api V-0)

Toleransi kerataan

±0,03 mm melintasi garis perpisahan

Variasi berat rongga-ke-rongga

≤ 0,8%

Waktu siklus target

≤ 32 detik

Volume produksi tahunan

480.000 bagian

Pendekatan Rekayasa

Tim teknik KSHOW menerapkan solusi berikut:

1. Analisis Aliran Cetakan: DiadakanMoldex3D simulasi di tiga iterasi, mengoptimalkan lokasi gerbang untuk meminimalkan pembentukan garis las di zona kritis secara struktural.

2. Pendinginan Konformal: DikerahkanSisipan pendingin yang dicetak 3D (baja maraging, sintering laser logam langsung) untuk mencapai suhu permukaan rongga yang seragam di dalamnya±3°C, mengurangi waktu siklus sebesar18% dibandingkan saluran yang dibor secara konvensional.

3. Pelari Panas Gerbang Katup: ASistem gerbang katup berurutan 4-jatuh (nosel tunggal per rongga) memastikan pengisian seimbang. Manifold hot runner diisolasi secara termal dengan spacer paduan titanium untuk mencegah perpindahan panas ke dasar cetakan.

4. Pemilihan Alat Baja: Sisipan rongga dan inti yang digunakanASSAB 8407 Tertinggi Baja pengerjaan panas tingkat ESR, dikeraskan48–50 HRC, denganLapisan TiAlN PVD untuk meningkatkan ketahanan aus terhadap abrasi serat kaca.

5. Penginderaan Tekanan Dalam Cetakan: TerintegrasiTipe Kistler 6182C sensor tekanan rongga terhubung ke aInjeksi CoMo sistem pemantauan proses, memungkinkan kontrol peralihan waktu nyata dan ketertelusuran kualitas komponen.

Hasil

Setelah90 hari dari awal desain hinggaUji coba T0, cetakan mencapai metrik berikut selama validasi produksi:

KPI

Target

Tercapai

Waktu siklus

≤ 32 detik

30,5 detik

Kerataan (Cpk, n=125)

≥ 1,33

1.58

Variasi berat rongga-ke-rongga

≤ 0,8%

0,52%

Tingkat memo (50.000 tembakan pertama)

≤ 0,3%

0,18%

Masa pakai alat hingga pemeliharaan besar pertama

500.000 tembakan

620.000 tembakan (masih berjalan)

Cetakannya kini sudah selesai diproduksi620.000 bagian tanpa perawatan besar, melebihi milik pelangganTolok ukur 500.000 bidikan oleh24%. Pelanggan melaporkan perkiraanPenghematan biaya tahunan sebesar $245.000 disebabkan oleh berkurangnya waktu siklus dan tingkat sisa yang lebih rendah. 


Tren Industri yang Membentuk Manufaktur Cetakan Hingga 2028

Pencetakan Ringan dan Multi-Bahan

Dorongan untuk memperluas jangkauan mengemudi semakin cepatsubstitusi logam ke plastik. Komponen yang sebelumnya die-cast dari aluminium — sepertirumah motor, penutup inverter, Dankurung struktural — sedang bertransisi ketermoplastik berkinerja tinggi denganmasukkan cetakan ataucetakan berlebihan teknik. KSHOW berinvestasi di aMesin cetak injeksi dua kali seberat 1.600 ton untuk melayani permintaan yang terus meningkat ini.

Integrasi Kembar Digital

Produsen cetakan terkemuka sedang melakukan penyematanteknologi kembar digital ke dalam alur kerja mereka. Replika digital cetakan — yang terus diperbarui dengan data sensor real-time dari produksi — memungkinkanpenjadwalan pemeliharaan prediktif Danoptimasi parameter proses tanpa mengganggu produksi. KSHOW telah memulai program percontohan yang terintegrasiGerbang tepi IoT ke dalam cetakan produksi yang dipilih.

Keberlanjutan dan Efisiensi Energi

Tekanan peraturan dan komitmen ESG perusahaan mendorong permintaan akan cetakan yang mendukung hal tersebutresin dengan kandungan daur ulang Danpemrosesan yang dioptimalkan energi. Pendinginan konformal saja dapat mengurangi en

Peta Jalan Strategis KSHOW

KSHOW menjalankan strategi tiga pilar untuk memperkuat posisinya dalam rantai pasokan NEV:

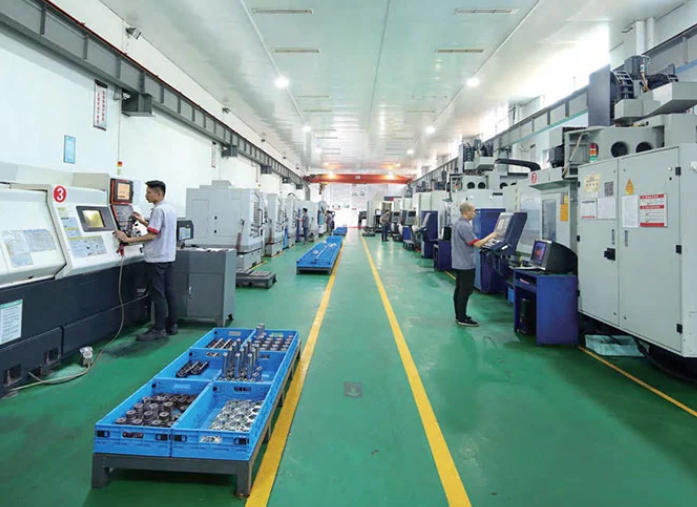
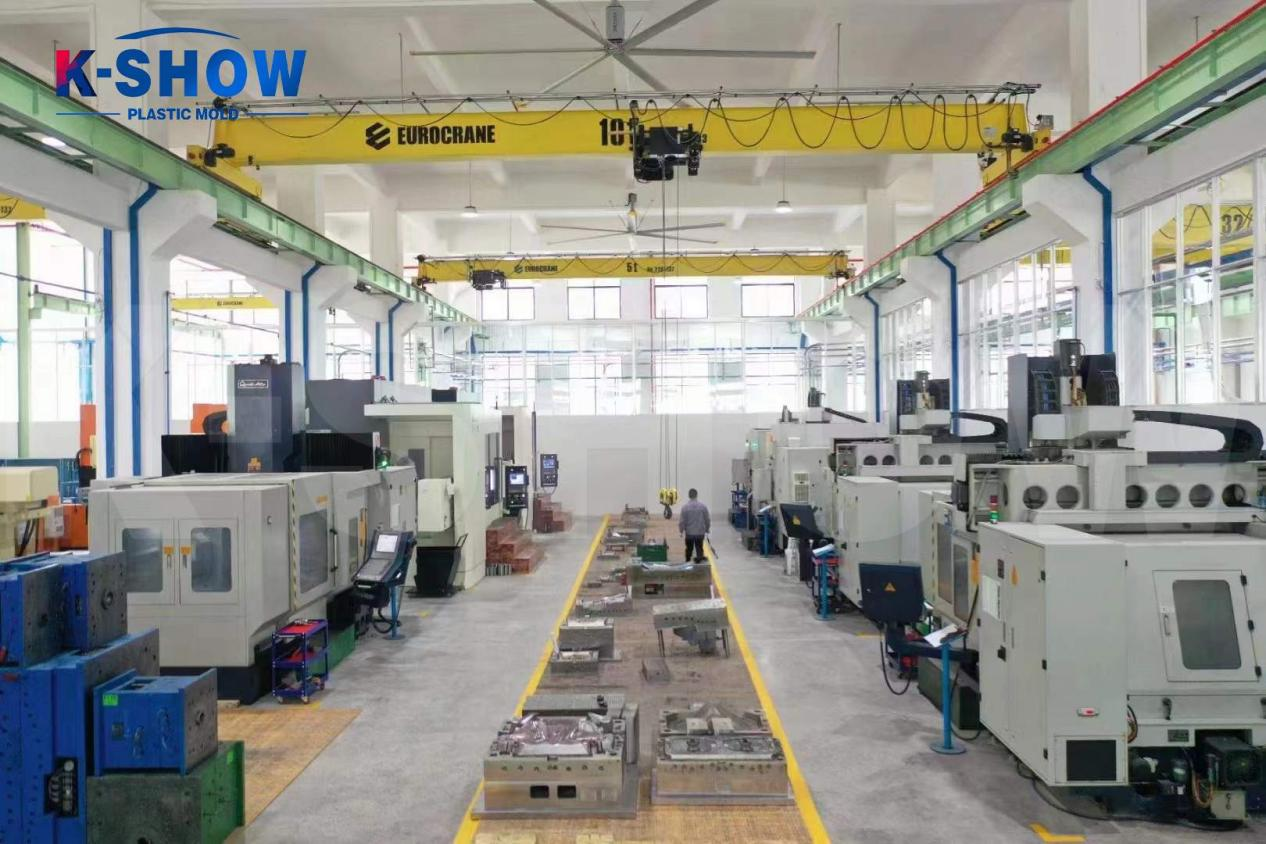
  • Perluasan KapasitasMenugaskan yang baru Bengkel presisi seluas 2.400 m² di Huangyan pada Q4 2026, dilengkapi denganPusat permesinan CNC 5 sumbu (DMG MORI DMU 65 monoBLOCK) danEDM grafit berkecepatan tinggi(Solusi Pemesinan GF FORM P 350).

  • Pengembangan Bakat:Kemitraan dengan Sekolah Kejuruan Sains & Teknologi Taizhou untuk program magang teknik cetakan injeksi khusus, menargetkan 10 insinyur baru setiap tahunnya.
  • Sertifikasi:Telah tersertifikasi dengan manajemen mutu ISO 9001 dan sistem manajemen mutu otomotif IATF 16949:2016, memastikan kepatuhan penuh terhadap persyaratan rantai pasokan otomotif internasional.

Hubungi KSHOW

Untuk pertanyaan proyek cetakan, konsultasi teknis, atau permintaan penawaran:

Saluran

Detail

Perusahaan

Taizhou Huangyan K-Show Cetakan Plastik Co., Ltd. (KSHOW)

Alamat

Jalan Shangxian No.18, Kawasan Industri Beicheng, Distrik Huangyan, Kota Taizhou, Provinsi Zhejiang, Cina

Telepon / WhatsApp

+86-18957424655

E-mail

penjualan@kshowmould.com

Situs web

www.taizhoumold.com

Pengalaman

20+ tahun

Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima