IKUTI KAMI:

Berita

Hubungan Antara Cacat Cetakan Injeksi dan Cetakan

2026-04-23 0 Tinggalkan aku pesan

Perkenalan

        Cacat cetakan injeksi seringkali membuat frustrasi. Ketika suatu bagian keluar dalam keadaan tenggelam, melengkung, bekas terbakar, atau tembakan pendek, reaksi pertama dari banyak manajer produksi adalah menyesuaikan parameter mesin—suhu, tekanan, kecepatan injeksi, atau waktu pendinginan. Meskipun penyesuaian ini terkadang membantu, akar masalahnya sering kali terletak lebih dalam: pada cetakan itu sendiri.

        Sebagai teknisi cetakan yang berpengalaman, saya telah menyaksikan banyak sekali kasus di mana berminggu-minggu terbuang sia-sia untuk penyetelan parameter, hanya untuk menemukan bahwa desain cetakan adalah penyebab sebenarnya. Yang benar adalah,cetakan yang dirancang dengan baik dapat menghasilkan komponen berkualitas bahkan dengan jendela pemrosesan yang lebar; cetakan yang dirancang dengan buruk tidak akan pernah menghasilkan kualitas yang konsisten, tidak peduli seberapa halus mesin tersebut.

        Artikel ini berfokus pada penyebab umum cacat cetakan injeksi yang berhubungan dengan cetakan. Memahami hubungan ini memungkinkan pembuat cetakan dan pembuat cetakan injeksi untuk berkolaborasi secara lebih efektif—mengatasi masalah pada sumbernya daripada menerapkan perbaikan sementara.

1. Bidikan Pendek (Isi Tidak Lengkap)

        Seperti apa bentuknya: Rongga cetakan tidak terisi penuh; bagian tepinya hilang atau membulat.

        Penyebab terkait jamur:

  • Gerbang atau pelari berukuran kecil: Jalur aliran yang membatasi meningkatkan penurunan tekanan, mencegah lelehan mencapai ekstremitas rongga.
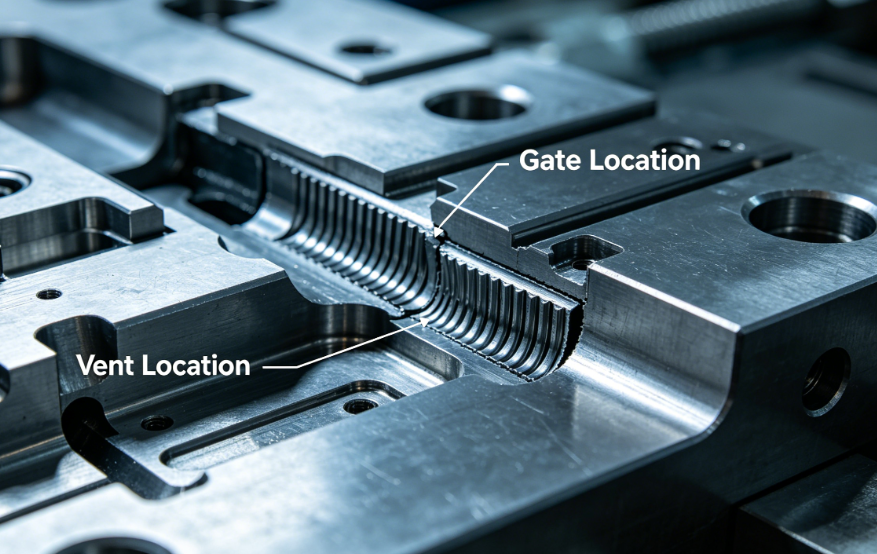
  • Lokasi gerbang yang buruk: Gerbang yang ditempatkan jauh dari bagian yang tipis atau di ujung jalur aliran yang panjang menyebabkan pembekuan dini.
  • Ventilasi yang tidak memadai: Udara yang terperangkap akan menekan dan mencegah terjadinya lelehan.
  • Desain dinding nominal tipis: Di bawah ketebalan minimum yang disarankan untuk material.
  • Siput dingin: Kurangnya sumur siput dingin memungkinkan material yang didinginkan menghalangi gerbang.

       Solusi:

  • Tingkatkan diameter gerbang dan pelari (gunakan analisis aliran cetakan untuk memverifikasi).
  • Pindahkan gerbang lebih dekat ke area yang sulit diisi.
  • Menambah atau memperdalam ventilasi (kedalaman tipikal: 0,02–0,05 mm bergantung pada material).
  • Tinjau ketebalan dinding dengan desainer produk.
  • Tambahkan sumur siput dingin di ujung pelari dan gerbang yang berlawanan.

2. Tanda Tenggelam

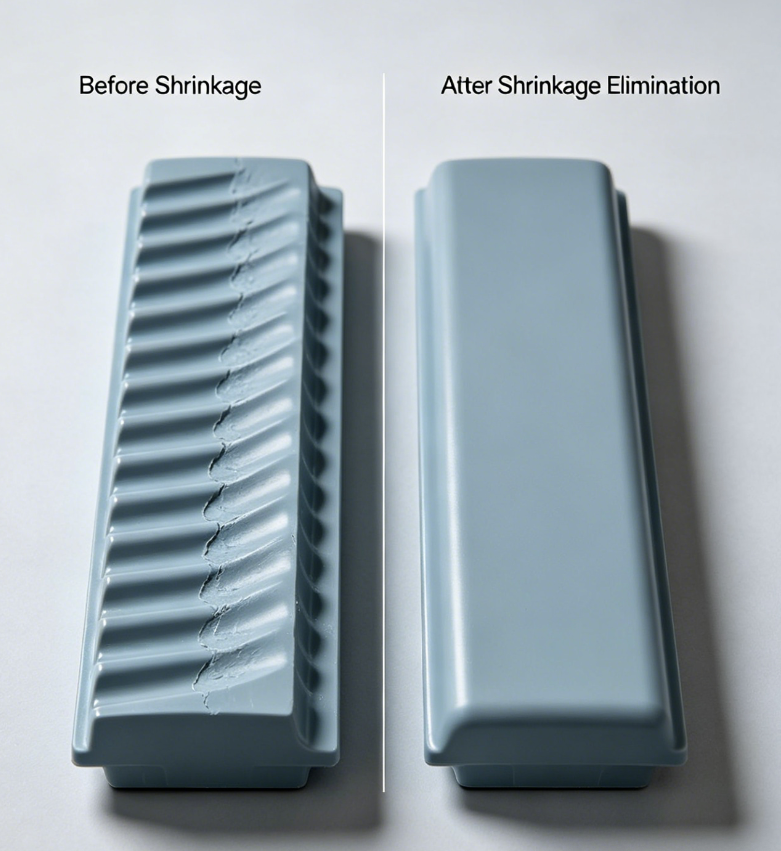
        Seperti apa bentuknya: Cekungan permukaan, biasanya di atas tulang rusuk atau bagian atas yang tebal.

        Penyebab terkait jamur:

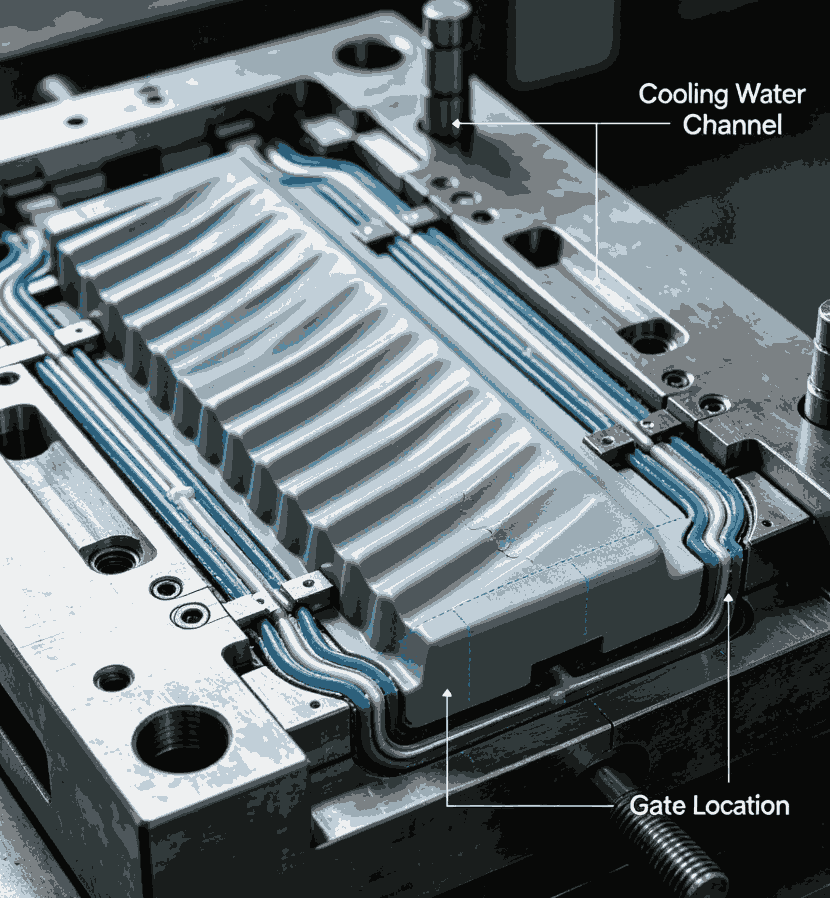
  • Pendinginan yang tidak memadai di bagian yang tebal:Penempatan saluran pendingin yang tidak memadai memungkinkan material inti menyusut lebih banyak dibandingkan kulit.
  • Gerbang berukuran kecil:Pembekuan gerbang prematur mencegah tekanan pengepakan mencapai bagian yang tebal.
  • Lokasi gerbang yang buruk:Gerbang yang terlalu jauh dari area tebal berarti tekanan pengepakan hilang sebelum mencapainya.
  • Kurangnya kontrol rasio ketebalan rusuk/alas:Ketebalan tulang rusuk melebihi 60% dari dinding nominal.

        Solusi:

  • Posisikan saluran pendingin lebih dekat ke bagian yang tebal; pertimbangkan baffle atau bubbler.
  • Perbesar gerbang atau alihkan ke tipe gerbang yang lebih besar (gerbang kipas, gerbang terowongan).
  • Pindahkan gerbang di dekat bagian yang tebal.
  • Kurangi ketebalan rusuk hingga 40–60% dari nominal dinding (desain berubah, tetapi cetakan harus mengakomodasi).

3. Warpage (Distorsi Bagian)

        Seperti apa:Bagian tersebut terpelintir, tertekuk, atau tidak rata setelah dikeluarkan.

        Penyebab terkait jamur:

  • Pendinginan tidak merata:Perbedaan suhu cetakan di seluruh rongga menyebabkan penyusutan diferensial.
  • Desain ejeksi yang tidak tepat:Pin ejektor mendorong secara tidak rata atau pada bagian yang tipis.
  • Sistem pelari tidak seimbang:Dalam cetakan multi-rongga, pengisian yang tidak sama menyebabkan tegangan sisa yang berbeda.
  • Sudut draf yang tidak memadai:Gaya ejeksi yang tinggi mendistorsi bagian tersebut.
  • Orientasi yang disebabkan oleh gerbang:Gerbang yang ditempatkan di bagian tipis atau di tengah bagian menyebabkan orientasi molekul yang melengkung saat pendinginan.

        Solusi:

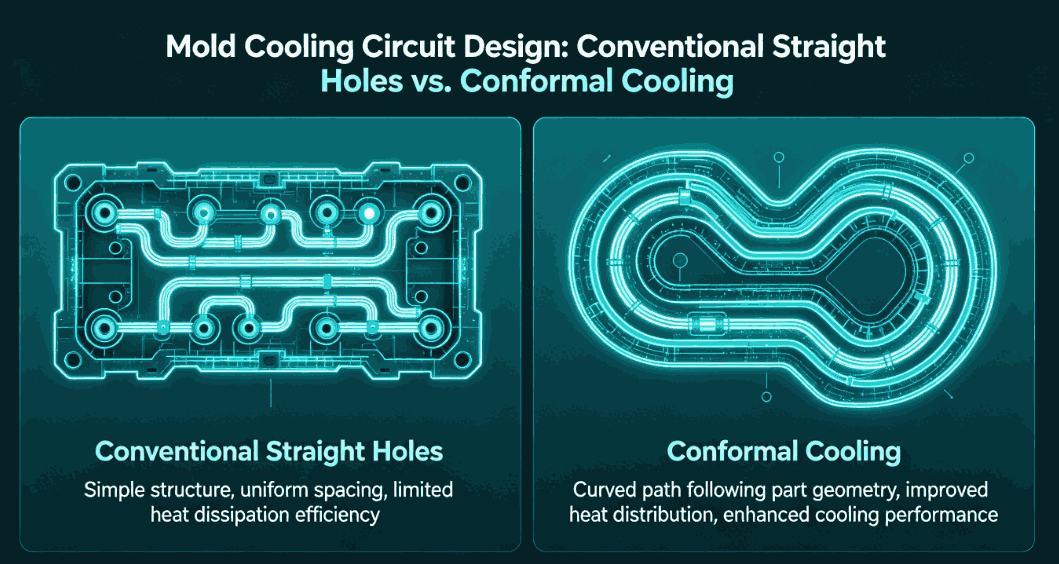
  • Optimalkan tata letak sirkuit pendingin: gunakan pendinginan konformal untuk geometri kompleks.
  • Penempatan pin ejektor keseimbangan; gunakan pin yang lebih besar atau lebih banyak pada bagian yang tipis.
  • Rancang pelari yang seimbang secara alami (panjang aliran yang sama untuk setiap rongga).
  • Tingkatkan sudut aliran udara (1–2° untuk sebagian besar material, 3–5° untuk permukaan bertekstur).
  • Temukan gerbang di bagian yang tebal atau gunakan beberapa gerbang.


4. Bekas Luka Bakar / Pemanasan Dielektrik

        Seperti apa:Bekas hangus berwarna coklat atau hitam, biasanya di ujung aliran atau di tepi dalam.

        Penyebab terkait jamur:

  • Ventilasi yang tidak memadai:Udara yang terperangkap di kantong buta atau di bagian depan aliran menjadi terkompresi dan memanas, sehingga merusak polimer.
  • Ventilasi terlalu dangkal atau tersumbat:Gas tidak bisa keluar dengan cukup cepat.
  • Desain ventilasi garis perpisahan yang buruk:Ventilasi tidak terletak di tempat pengisian terakhir.

        Solusi:

  • Tambahkan ventilasi di semua titik akhir jalur aliran dan dasar rusuk yang dalam.
  • Gunakan kedalaman ventilasi yang sesuai dengan materialnya (misalnya 0,02 mm untuk PP, 0,01 mm untuk PC).
  • Pertimbangkan untuk menggunakan sisipan baja berpori (sinter) untuk kebutuhan ventilasi ekstrem.
  • Tambahkan pin ejektor dengan alur ventilasi.

5. Flash (Gerinda)

        Seperti apa:Tipiskan sisa plastik pada garis perpisahan, lubang pin ejektor, atau penutup penggeser.

       Penyebab terkait jamur:

  • Tonase penjepit tidak mencukupi untuk area yang diproyeksikan: Cetakan terlalu besar untuk mesin, namun cetakan itu sendiri dapat menjadi penyebab jika integritas garis perpisahan buruk.
  • Garis perpisahan yang aus atau rusak: Kerusakan atau keausan sebelumnya memungkinkan plastik terlepas.
  • Kekakuan cetakan tidak memadai: Pelat cetakan melentur di bawah tekanan injeksi, membuka celah.
  • Kedalaman ventilasi salah: Ventilasi yang terlalu dalam berfungsi sebagai saluran lampu kilat.
  • Pemasangan slider atau sisipan yang buruk: Celah pada permukaan penutup.

       Solusi:

  • Perbaiki atau potong ulang permukaan garis perpisahan.
  • Tambahkan pilar penyangga di belakang pelat rongga untuk mencegah pelenturan. Pastikan ventilasi dipotong hingga kedalaman yang tepat (biasanya 0,02–0,05 mm, diikuti dengan relief 0,5–1,0 mm).
  • Mesin ulang permukaan penutup dengan sudut dan kesesuaian yang tepat.

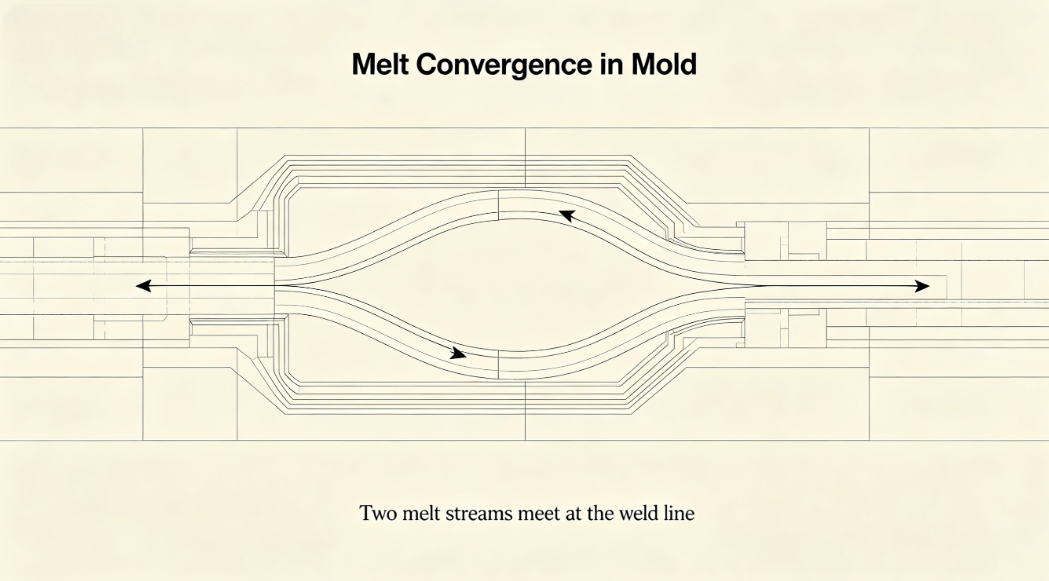
6. Garis Las (Garis Rajut)

        Seperti apa:Garis yang terlihat di mana dua aliran depan bertemu; sering kali disertai kelemahan.

       Penyebab terkait jamur:

  • Beberapa gerbang menyebabkan aliran depan menyatu:Melekat pada desain multi-gerbang.
  • Hambatan pada rongga:Inti, sisipan, atau rusuk yang membagi aliran.
  • Bagian depan lelehan dingin:Desain gerbang yang buruk atau sumur slug dingin tidak mencukupi.
  • Ventilasi yang tidak memadai di lokasi garis las:Udara yang terperangkap mencegah keterikatan molekul.

        Solusi:

  • Relokasi gerbang untuk memindahkan jalur las ke area yang tidak kritis.
  • Tingkatkan ukuran gerbang atau alihkan ke jenis gerbang lain (misalnya gerbang kipas).
  • Tambahkan kantong ventilasi di lokasi garis las.
  • Gunakan hot runner dengan gerbang katup berurutan untuk menghilangkan garis las.

7. Cacat Permukaan: Tanda Aliran, Kelebaran, dan Kabut

        Seperti apa bentuknya:Goresan, pola bergelombang, atau area kusam pada permukaan suatu bagian.

       Penyebab terkait jamur:

  • Desain gerbang yang buruk:Gerbang yang terlalu kecil atau letaknya tidak tepat menyebabkan pengaliran atau keragu-raguan.
  • Sudut tajam atau perubahan ketebalan dinding secara tiba-tiba:Menyebabkan ketidakstabilan aliran.
  • Permukaan cetakan dingin:Desain sirkuit pendingin yang buruk menyebabkan titik dingin yang mendinginkan lelehan sebelum waktunya.
  • Permukaan rongga yang terkontaminasi atau kasar:Menyebabkan kelebaran dan kilap yang buruk.

        Solusi:

  • Gunakan gerbang yang lebih besar atau desain gerbang yang mendukung perluasan bertahap (gerbang kipas, gerbang film).
  • Transisi mulus di rongga (radius semua sudut tajam).
  • Optimalkan keseragaman pendinginan.
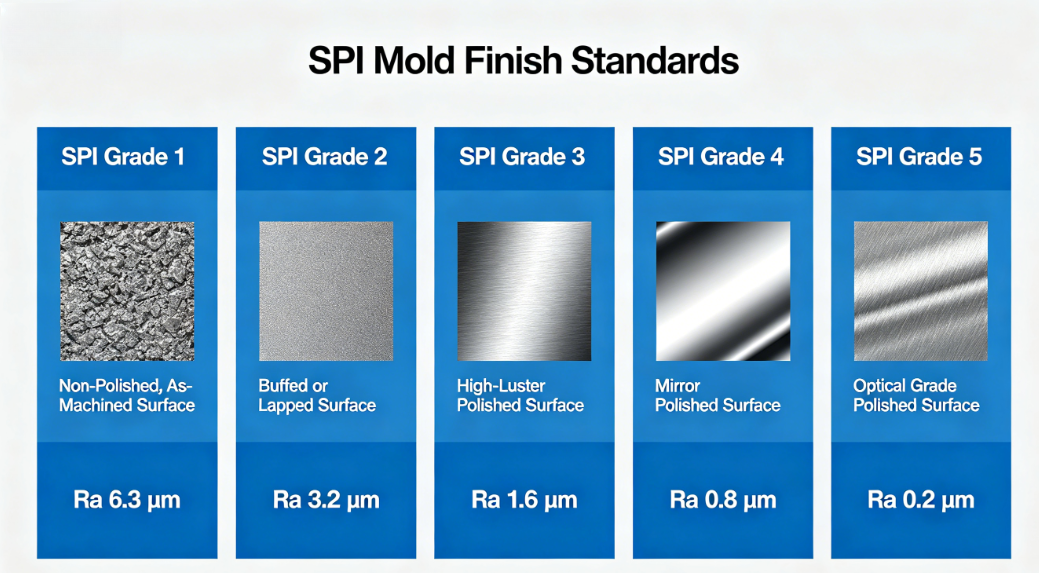
  • Poles permukaan rongga hingga hasil akhir yang diinginkan (pemoles cermin untuk bagian yang mengkilap).

8. Tanda Pin Ejektor/Tanda Dorong

        Seperti apa:Tanda terangkat atau cekung di mana pin ejektor bersentuhan dengan bagian tersebut.

        Penyebab terkait jamur:

  • Draf tidak mencukupi:Gaya ejeksi yang tinggi terkonsentrasi pada ujung pin.
  • Pin ejektor terlalu sedikit atau penempatannya buruk:Ejeksi yang tidak merata.
  • Diameter pin terlalu kecil:Konsentrasi stres yang tinggi.
  • Masalah pengembalian pin ejektor:Pin tidak ditarik sepenuhnya sebelum siklus berikutnya.

         Solusi:

  • Tingkatkan sudut draf.
  • Tambahkan lebih banyak pin ejektor atau gunakan diameter yang lebih besar.
  • Tempatkan pin pada rusuk, atasan, atau permukaan non-kosmetik lainnya.
  • Pastikan sistem pengembalian ejektor (pegas atau pin pengembalian positif) benar.

Studi Kasus: Dari Cacat ke Solusi

        Seorang pelanggan yang memproduksi cetakan tong pena 32 rongga melaporkan adanya lengkungan dan tanda tenggelam yang terus-menerus pada area pemasangan klip. Setelah dua minggu penyesuaian parameter mesin tanpa perbaikan, kami melakukan peninjauan cetakan.

        Temuan:

  • Saluran pendingin jauh dari bos klip tebal.
  • Gerbang yang terletak di ujung berlawanan menyebabkan hilangnya tekanan.
  • Pin ejektor tersebar tidak merata.

       Tindakan yang diambil:

  • Menambahkan penyekat di sirkuit pendingin dekat bos.
  • Memindahkan gerbang lebih dekat ke area bos.
  • Menambahkan dua pin ejektor tambahan.

        Hasil:

        Warpage berkurang 80%; tanda tenggelam dihilangkan. Tingkat sisa produksi turun dari 12% menjadi 2%.

Kesimpulan

        Hubungan antara cacat cetakan injeksi dan cetakan bersifat langsung dan seringkali dominan. Meskipun parameter proses terkadang dapat mengatasi masalah kecil pada cetakan, solusi mendasarnya terletak pada desain cetakan yang baik—gerbang yang tepat, pendinginan yang seimbang, ventilasi yang memadai, ejeksi yang kuat, dan sudut aliran udara yang benar.

        Sebagai pembuat cetakan, tanggung jawab kami lebih dari sekadar memberikan cetakan yang sesuai dengan mesin. Kita harus merancang cetakan yang mudah ditoleransi, kuat, dan dioptimalkan untuk material dan geometri bagian tertentu. Untuk pembuat cetakan injeksi, memahami penyebab terkait cetakan ini memungkinkan pemecahan masalah yang lebih efektif dan komunikasi yang lebih baik dengan pemasok cetakan.

        Jika Anda mengalami cacat yang terus-menerus, sebelum menyentuh kontrol mesin, tanyakan: Mungkinkah penyebabnya adalah jamur?


Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima